“Oggi non basta più saper estrudere bene: bisogna capire dove andrà il mercato prima che il mercato lo chieda davvero”. Come il produttore di film diventa progettista di innovazione e sostenibilità concreta, nell’esperienza e nelle scelte tecnologiche di Ticinoplast. Intervista all’Amministratore Delegato, Gianandrea Tonelli.
Che sia “una bestia da domare” giorno dopo giorno, gestendo una variabilità estrema di materiali in ingresso e la grande quantità delle variabili di processo, è la premessa di ogni discorso sull’estrusione. Insieme al fatto che si tratta di una tecnologia determinante nella qualità e sostenibilità (anche economica) dei film per imballaggio. In questa intervista Gianandrea Tonelli, amministratore delegato di Ticinoplast, braccio destro di quel Paolo Rossi che ha fatto grande la società milanese, ci racconta come e perché.
Spiegando come evolvono la tecnologia e l’impiantistica dell’estrusione in bolla, quali elementi fanno la differenza, e dove sta investendo la filiera in attesa che si chiariscano tutte le implicazioni del Regolamento europeo sul packaging e il packaging waste di cui devono ancora essere redatti gli allegati tecnici.
Gianandrea Tonelli, perché l’estrusione in bolla?
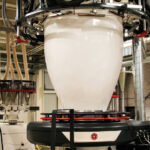
Nel packaging flessibile, la differenza tra un film tecnicamente corretto e un materiale industrializzabile sta nella capacità di governare le variabili palesi ed “occulte” del processo. È su questa capacità che Ticinoplast ha costruito il proprio posizionamento e puntato sull’estrusione in bolla, che consente una migliore e più ampia gestione di strutture multistrato complesse e una più elevata uniformità nella distribuzione dei diversi layer.
Questo influisce molto sulle prestazioni del film, a partire dalla costanza delle proprietà meccaniche e ottiche lungo tutta la produzione, anche con materiali di diversa viscosità. E genera vantaggi rilevanti in una fase di rivoluzione dei materiali orientata all’economia circolare e alla gestione responsabile delle risorse.
Quali sono i cambiamenti più radicali e sfidanti?
Sono innumerevoli. Ad agosto, per esempio, entra ufficialmente in vigore il divieto di usare i PFAS che nella produzione dei film da imballaggio facilitavano notevolmente il processo produttivo e le cui alternative, che hanno impegnato tutta la filiera in uno sforzo erculeo di ricerca, non sono altrettanto semplici da gestire. Ma il bello arriverà “dopodomani”, nel 2030, i polilaminati tradizionali PET/PE o PA/ PE e alluminio andranno sostituiti con strutture riciclabili monomateriale che continuino a garantire una protezione adeguata del prodotto confezionato senza perdere trasparenza, rigidità, stabilità termica e stampabilità. Il che non è sempre possibile.
Un esempio?
Rispetto al PE, che salda intorno ai 90-100 gradi e inizia a deformarsi intorno ai 120, il “vecchio” PET garantisce maggiore rigidità e trasparenza, e una finestra termica più ampia, oltre i 200 gradi, assicurando saldature adeguate sulle attuali macchine confezionatrici: i confezionatori ci rinunceranno solo in presenza di soluzioni efficaci e macchinabili a velocità industriali.
O, ancora, utilizzare quote di materiale riciclato, come richiesto, crea problemi di contatto alimentare e migrazione di sostanze potenzialmente dannose, oltre che di tracciabilità e conformità documentata alle norme sulla sicurezza del packaging. Chiaramente dobbiamo ancora risolvere aspetti di gestibilità del packaging waste, magari affiancando riciclo meccanico e chimico, e prima ancora condividere una definizione chiara ed univoca del concetto stesso di sostenibilità, spesso utilizzato in modo ambiguo, non supportato da dati oggettivi.
Negli ultimi anni abbiamo visto l’intera filiera del packaging flessibile impegnata in progetti di R&D molto rilevanti, proprio per superare queste difficoltà. Per voi estrusori quali sono, tutt’oggi, gli aspetti più problematici?
Nonostante l’avanzata automazione dei processi, l’estrusione resta una “scienza empirica” che richiede continui aggiustamenti e operatori competenti. La criticità principale riguarda la variabilità delle resine che, rispetto a quanto risulta dai data sheet possono cambiare significativamente distribuzione dei pesi molecolari, additivazione, comportamento reologico, risposta termica. A cui si sommano variabili apparentemente secondarie ma in realtà decisive come le condizioni meteorologiche (temperatura e umidità), le differenze di comportamento fra linee nominalmente identiche…
Come le gestite?
Partendo dalla digitalizzazione radicale del processo per ridurre instabilità e scarti. Temperature di fusione, pressioni, assorbimenti elettrici, stabilità della bolla, profilo termico, uniformità dello spessore: tutto viene rilevato e mantenuto automaticamente e in tempo reale entro i parametri ottimali. Con la consapevolezza che ogni scostamento ha una causa e va indagato: se un estrusore consuma energia in modo anomalo, qualcosa nel materiale caricato, nella formulazione o nel processo non sta funzionando come dovrebbe.
Gli estrusori di ultima generazione fanno la differenza?
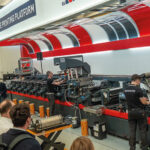
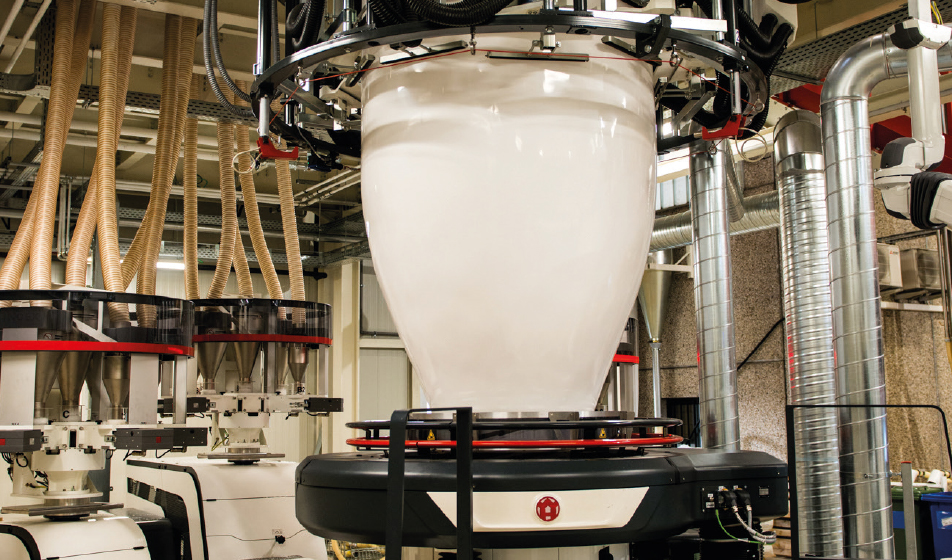
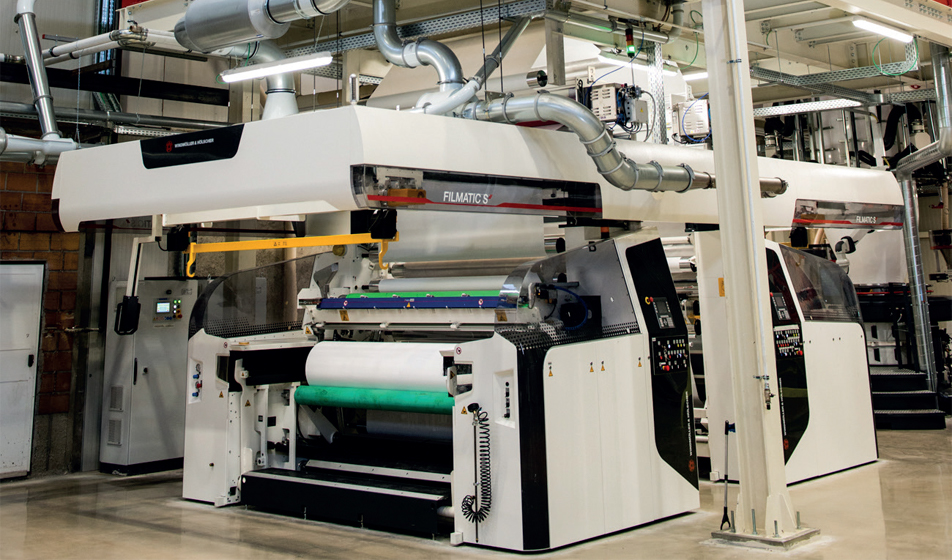
Decisamente. La nuova linea installata da poco (fornita da Windmoeller & Hoelscher, come quasi tutte le altre di Ticinoplast, Ndr), integra termocamere e sistemi di supporto all’operatore, che rilevano gli scostamenti e li riportano nella norma, riducendo drasticamente scarti, tempo improduttivo e consumi energetici. Inoltre, permettendo di raccogliere tutti i dati significativi, aiuta a scegliere la macchina più efficiente per ogni prodotto.
Quali sono gli aspetti chiave di un impianto in bolla?
La larghezza utile del film, che deve essere coerente con la fascia delle confezionatrici a valle della filiera; il numero di strati e il rapporto tra gli strati; la geometria della testa, la velocità di cambio produzione; la capacità di raffreddamento; i sistemi di controllo digitale del processo.
In Ticinoplast tendiamo a privilegiare le macchine multistrato perché offrono maggiore flessibilità formulativa, la possibilità di distribuire meglio le funzionalità nei diversi strati e una migliore adattabilità a più applicazioni, anche se, per contro, producono più scarti nei cambi lavoro, chiedono tempi più lunghi di pulizia e sono più complesse da gestire. D’altronde, oggi la differenza non la fanno più i segreti di ricetta ma la capacità di leggere il processo prima che diventi un problema e avere impianti adeguati è fondamentale.